Willkommen bei Fagus-GreCon – präventiver Brandschutz für Ihr Unternehmen.
- Lösungen
- Komponenten
- Service
Sie haben Fragen zu unseren Lösungen, Industrien und Einsatzgebieten? Lernen Sie Fagus-GreCon kennen und überzeugen Sie sich selbst. Präventiver Brandschutz schützt auch Ihre Unternehmenswerte.
MEHR ERFAHRENUnsere Brandschutzlösungen sind in verschiedenen Industrien und Anwendungen einsetzbar – auch für Ihre Anforderungen.
MEHR ERFAHREN- Industrien
Jede Industrie hat ihre eigenen Herausforderungen - wir bieten die passenden Lösungen.
MEHR ERFAHREN
- Chemie
- Hygiene
- MDF
- OSB
- Pellet
- Spanplatten
- Sperrholz
- Kraftwerk
- Lebensmittel
- Futtermittel
- Kaffee
- Kakao
- Mehlproduktion
- Zucker
- Metall
- Auto
- Recycling
- Reifen-Recycling
- Zement
- Möbel
- Papier
- Textil
- Vliesstoff
- Komponenten
Erfahren Sie alles Wichtige zu unseren Komponenten, um Ihren industriellen Brandschutz lückenlos aufzubauen.
MEHR ERFAHREN
- ERKENNEN
- Funkenmelder SCOUT DLD 1/9 & DLD1/9 AS
- Funkenmelder SCOUT FM 1/8
- Funkenmelder SCOUT FM 3/8
- Temperaturmelder SCOUT TM 1/9 Ex
- Temperaturmelder SCOUT TM 3/9 plus
- Hotspot-Detektor SCOUT IR
- Wärmebildkamera SCOUT TI
- VERARBEITEN
- Funkenmeldezentrale MISSION CONTROL
- PROTECTOR CUBE
- Funkenmeldezentrale CC 5000
- Funkenmeldezentrale CC 7000
- Systemvisualisierung TOUCH-CLIENT
- REAGIEREN
- Löschautomatik HUNTER IEM
- Löschautomatik HUNTER LS
- Löschautomatik HUNTER UHS
- Rohrweiche HUNTER MD
- Rohrabschlussklappe HUNTER MS
Industrielle Messtechnik von Fagus-GreCon - Präzision, die Prozesse verbessert.
- Über 50 Jahre Erfahrung
- Individuelle Branchenlösungen
- weltweit im Einsatz
Unsere Systeme schaffen die Basis für effiziente, sichere und nachhaltige Produktion – seit Jahrzehnten bewährt in der Holzwerkstoffindustrie und weit darüber hinaus.
MEHR ERFAHRENMesstechnik, die in zahlreichen Industrien Maßstäbe setzt – entdecken Sie, wo GreCon-Systeme Prozesse messbar besser machen.
MEHR ERFAHREN- Industrien
Unsere branchenspezifischen Lösungen bilden die Grundlage für erfolgreiche Messtechnikanwendungen in Ihrem Unternehmen.
MEHR ERFAHREN
- Dämmstoffindustrie
- Transformerboard
- Kunststoffverarbeitungsindustrie
- Holzwerkstoffindustrie
- Futtermittelindustrie
- Zuckerindustrie
- Vliesstoffindustrie
- Produkte
Ihre Anforderung. Unsere Lösung. Entdecken Sie die Messtechnik, die zu Ihrem Prozess passt – präzise, zuverlässig und bewährt.
MEHR ERFAHREN
- BELTVIEW
- BOARDCONTROL XL
- BOARDSCALE
- CHIPINSPECTOR
- DELAMINATIONCONTROL
- DENSITYPROFILER
- EDGEINSPECT
- FIBERVIEW
- FORMATOR
- GASANALYSER
- LENGTHCONTROL
- MATCONTROL
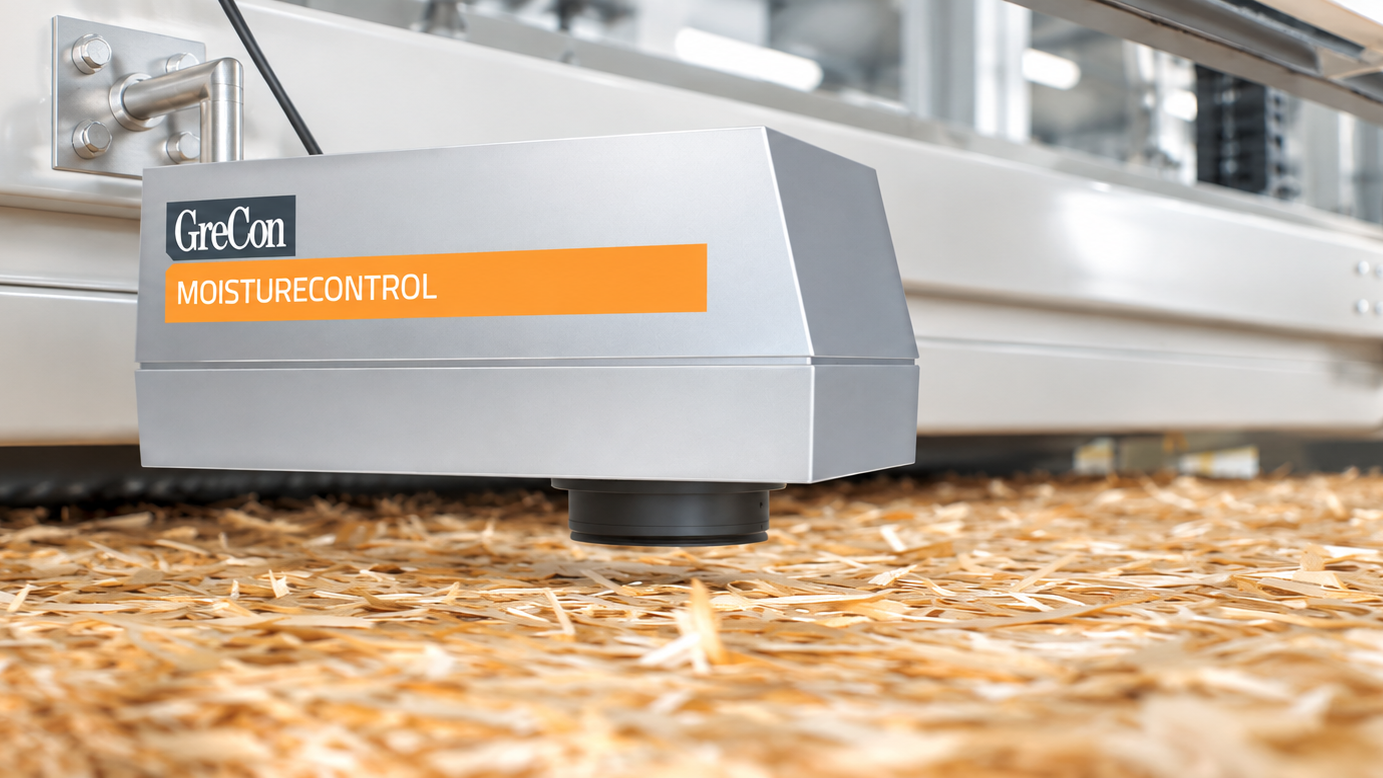
- MOISTURECONTROL
- PARTICLEVIEW
- THICKNESSCONTROL
Weil Erfolg Vertrauen braucht: GreCon bietet Montage, Wartung, Remote Support & mehr – weltweit, effizient, verlässlich. Jetzt Leistungen entdecken.
MEHR ERFAHRENFagus-GreCon – Bei uns hat Innovation Tradition!
Seit über 100 Jahren entwickeln wir Technologien, die industrielle Prozesse sicherer, präziser und effizienter machen – weltweit, im UNESCO-Welterbe zu Hause.
MEHR ERFAHRENMit unserem weltweiten Servicenetz und unseren Tochtergesellschaften stehen wir Ihnen vor Ort zur Verfügung – schnell, effizient und zuverlässig.
MEHR ERFAHRENSeit seiner Gründung im Jahr 1911 setzt das Unternehmen mit bahnbrechenden Erfindungen und Entwicklungen Maßstäbe.
MEHR ERFAHRENEntdecken Sie, wie Unternehmen weltweit Fagus-GreCon-Lösungen einsetzen, um Produktionsprozesse sicherer, effizienter und zuverlässiger zu gestalten.
MEHR ERFAHRENUnser Engagement für die Gesellschaft: Erfahren Sie mehr über unsere CSR-Aktivitäten.
- Umweltfreundliche Produktion
- Soziales Engagement
- Partnerschaften für Nachhaltigkeit
Fagus-GreCon ist sich seiner Verantwortung bewusst und setzt sich aktiv für eine bessere Zukunft ein.
Fagus-GreCon auf internationalen Messen und Veranstaltungen: Erfahren Sie, wo Sie uns demnächst persönlich treffen können.
- Internationale Messen
- Fachkonferenzen
- Kundenveranstaltungen
Besuchen Sie uns auf einer Messe in Ihrer Nähe und lernen Sie unsere neuesten Innovationen kennen.
MEHR ERFAHRENWillkommen in unserem News-Bereich!
Bleiben Sie über die neuesten Entwicklungen bei der Fagus-GreCon Greten GmbH & Co. KG auf dem Laufenden.
- Interessante Updates
- Aktuelle Trends
- Wichtige Neuigkeiten
Alles für Sie an einem Ort zusammengestellt.
MEHR ERFAHRENFagus-GreCon – Familienunternehmen mit Tradition.
- Weltweit tätig
- Vielfältig und dynamisch
- Zukunftsorientiert
Als Familienunternehmen legen wir großen Wert auf eine unterstützende Atmosphäre und langfristige Beziehungen. Unsere Mitarbeiter sind Teil der Fagus-GreCon-Familie und tragen entscheidend zu unserem Erfolg bei.
MEHR ERFAHREN
Unsere Benefits verbinden moderne Arbeitsumgebungen mit Tradition
- Individuelle Unterstützung
- Gesundheit und Sicherheit
- Gemeinsam stark
Wir schaffen Rahmenbedingungen, die Entwicklung ermöglichen und den Zusammenhalt fördern – heute und in Zukunft.
MEHR ERFAHRENSind Sie auf der Suche nach einer beruflichen Herausforderung - in einem Umfeld mit starkem Wir-Gefühl und klaren Werten?
MEHR ERFAHRENVom Talent zur Fach- oder Führungskraft. Wir bieten Absolventinnen und Absolventen den richtigen Karriere-Plan – vor, während und nach dem Studium.
MEHR ERFAHRENBei uns hat Ausbildung Tradition! Starte schon heute in deine berufliche Zukunft mit top Betreuung und zahlreichen Entwicklungs-Chancen.
MEHR ERFAHREN